技术概述
注射器密合性正压测定是评价注射器密封性能的核心检测技术,通过向器身内部施加规定的正向压力,考察活塞与外套之间的密合表现,判断产品在受压状态下是否发生液体泄漏。该测定属于一次性使用无菌注射器质量控制体系中的关键环节,广泛应用于出厂检验与型式检验,对保障产品安全性与质量一致性具有重要意义。
检测样品
检测样品以一次性使用无菌注射器为主,涵盖市场上常见的各类型号与规格。不同结构、不同容量的注射器在试验压力与判定参数上存在差异,送检时应明确产品信息,以保证检测条件的准确匹配,确保试验结果具有代表性。
常见的检测样品类型包括:
- 一次性使用无菌注射器(带针型与不带针型);
- 胰岛素注射器、结核菌素注射器等专用注射器;
- 不同公称容量规格产品,如1 mL、2 mL、5 mL、10 mL、20 mL、50 mL等;
- 自毁式注射器、安全式注射器等新型结构产品;
- 配置不同材质活塞(天然橡胶、合成橡胶、热塑性弹性体)的注射器。
送检样品应为包装完好、在有效期内的成品,数量需满足检测及必要时复测的要求,并随附产品规格型号、公称容量、生产批号等基本信息,便于实验室制定准确的试验方案。样品在运输过程中应注意防护,避免挤压变形或活塞移位影响检测结果。
检测项目
围绕注射器在正压条件下的密封表现,检测项目体系从多个维度展开,既包括密合性本身的核心指标,也包括与其密切相关的配合性能与泄漏特性评价,共同构成完整的产品密封质量画像。
1. 注射器密合性正压测定的核心指标:器身密合性能
器身密合性能是本项测定的核心内容,考察活塞与外套内壁之间在内部加压状态下的密封能力。试验中向注射器内部施加规定压力并保持一定时间,观察活塞密封处有无液体渗出,以此判定密合性是否满足标准要求。该指标直接反映注射器在推注药液过程中防止泄漏的能力,是产品合格与否的关键判据。
2. 活塞滑动性能与密封配合性
活塞的滑动性能与密封性能是一对相互关联的指标。硅化不足会导致滑动阻力过大,影响推注手感;硅化过度或活塞尺寸配合过松,则可能在压力作用下出现泄漏。通过考察活塞移动的平稳性、阻力变化以及密封表现,可以综合评价活塞与器身的配合质量,为密合性分析提供辅助依据。
3. 压力保持与泄漏特性
压力保持能力反映注射器在持续受压状态下的密封稳定性。试验中考察规定压力随时间的衰减情况、泄漏发生的临界条件以及泄漏形式,有助于量化评价密封结构的可靠性,区分微小渗漏与明显泄漏等不同缺陷程度,为质量分析提供数据支撑。
4. 锥头及连接部位密封性
除器身密合性外,锥头与针座、封堵件之间的连接密封也在考察范围内。若锥头部位密封不良,即使活塞密合合格,整体产品仍可能出现泄漏,因此该部位在正压条件下的密封表现同样需要纳入评价体系。
检测方法
检测报告有什么用途?
检测方法以相关国家标准为基础,结合仪器化测试手段实施,试验流程的规范性与参数控制的准确性直接影响结果的科学性与可重复性。
1. 标准测试方法
标准方法依据一次性使用无菌注射器相关国家标准的附录试验程序执行。基本步骤为:将注射器抽取公称容量的水,排尽气泡后将锥头(或针座)密封,通过力学装置对活塞施加轴向力,使器身内部产生规定压力;试验压力依据注射器公称容量按标准选取,保持规定时间(通常为30 s)后,观察活塞与器身之间有无液体泄漏,以无泄漏判定为合格。试验用水宜经脱气处理,环境温度控制在标准规定的条件下进行。
2. 注射器密合性正压测定的仪器化快速检测技术
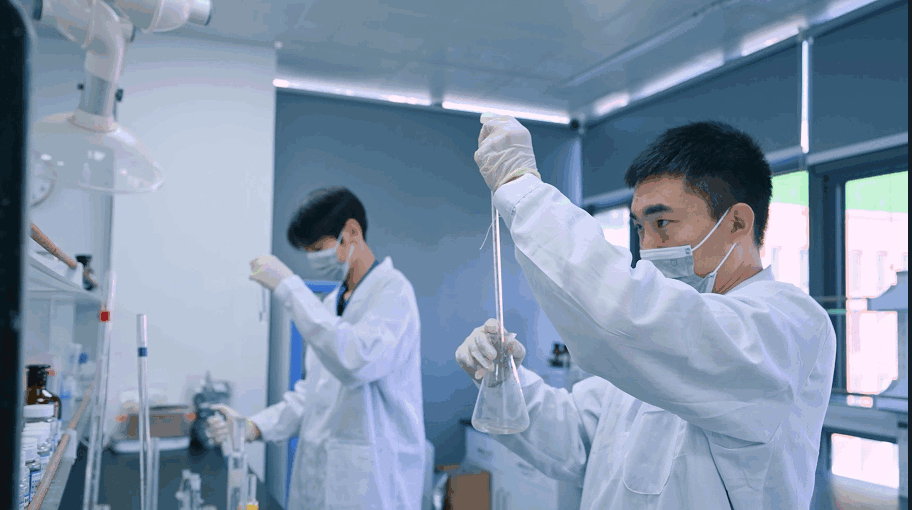
随着测试设备自动化水平的提高,仪器化快速检测得到广泛应用。该方法通过专用夹具固定注射器,由程序控制自动完成抽液、封堵、加压、计时与判定全过程,压力传感器实时采集内部压力曲线,能够捕捉压力的微小波动,提高泄漏判定的灵敏度与一致性,同时减少人工操作引入的误差,适用于批量样品的快速筛查与生产线在线监控。
3. 试验条件与参数控制要点
试验过程中需严格控制各项条件:试验压力应与产品公称容量匹配并在全程保持稳定;样品应在标准环境条件下进行状态调节;施力速率应平稳,避免冲击式加压造成瞬时超压;观察方式结合目视检查与辅助手段,必要时借助显色或放大观察识别微渗。全部参数应完整记录,确保试验过程可追溯、结果可复核。
检测仪器
注射器密合性正压测定的实施离不开专业仪器的支持,核心设备为正压密合性测试仪。该仪器集压力发生、精密测量与自动控制功能于一体,配备注射器专用夹具与封堵装置,可按不同规格产品设定试验压力与保持时间,实现施压、计时、判定的自动化操作,是保证试验结果准确可靠的基础条件。
常用检测仪器与辅助设备包括:
- 正压密合性测试仪:核心设备,具备程序化加压与压力实时监测功能;
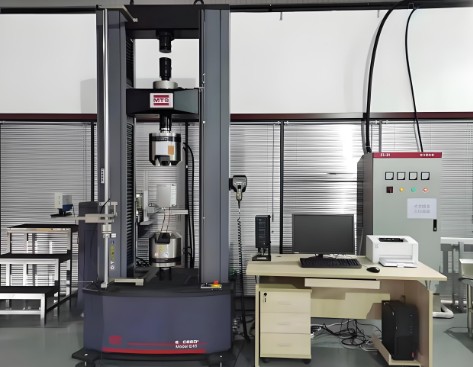
- 力学试验装置:用于对活塞施加规定的轴向力;
- 精密压力传感器与数显压力表:监测器身内部压力变化;
- 专用封堵夹具:密封锥头或针座,规格覆盖常见容量产品;
- 恒温水浴与温度计:用于水介质脱气及试验环境控制;
- 计时装置与放大观察设备:辅助保压计时与微渗识别。
仪器应定期进行校准与维护,压力示值误差、计时精度等计量特性满足试验要求后方可投入使用,从设备层面保障检测数据的准确性与一致性。
常见问题
问题一:注射器密合性正压测定的检测周期是多久?
检测周期一般为7-15个工作日。具体时长受多重因素影响:检测项目数量的多少、送检样品的批次与数量、所选检测方法的复杂程度等都会影响进度;若首次试验出现异常需要复测或补充试验,周期也会相应延长。对于有紧急需求的企业,可与检测单位提前沟通,安排加急处理,在保证数据质量的前提下尽量压缩时间。
问题二:注射器密合性正压测定的检测价格是多少?
检测价格受多种因素综合影响,没有统一固定的标准。主要影响因素包括:委托检测项目的数量与组合方式、采用的检测方法类型、送检样品的数量与规格批次、检测周期的缓急要求等。不同企业的检测需求差异较大,建议在送检前与检测单位充分沟通检测方案,由对方根据实际需求核算后提供报价,获取准确的费用信息。
问题三:密合性正压测定合格的判定依据是什么?
判定依据为相关产品标准中器身密合性条款的要求:注射器按公称容量充水、封堵出液口后,经受规定压力并保持规定时间,活塞与器身密封部位应无液体泄漏,即判定为合格;若密封处出现液滴、渗液等泄漏现象,则判定为不合格。
问题四:送检样品有哪些注意事项?
样品应为包装完好、在有效期内、正常生产工艺条件下的成品;每个规格型号的送样数量应满足试验及必要复测的需要;随样品提供规格型号、公称容量、生产批号等基本信息;运输过程中注意防护,避免挤压、高温导致器身变形或活塞移位,影响检测结果的代表性和准确性。
问题五:密合性正压测定不合格的常见原因有哪些?
常见原因主要包括:活塞与器身尺寸配合不当,配合过松导致密封不良;活塞硅化不均匀或硅油涂布过量;器身内壁存在划痕、注塑流痕等缺陷;活塞材质老化、变形或含有杂质;装配工艺波动导致活塞安装不到位等。生产企业可从原材料进厂、模具状态、涂硅工艺与装配环节逐项排查并改进。
问题六:正压测定与负压测定有什么区别?
两者施加压力的方向不同、模拟的工况也不同。正压测定模拟注射器推注药液时内部压力升高的状态,考察产品承受内压时的防泄漏能力;负压测定则模拟抽吸时器身内部形成负压的状态,考察外部空气是否会进入器身。两者考察侧重点互补,结合开展可以更全面地评价注射器的整体密封性能。