技术概述
PE再生料色差分析是对回收聚乙烯材料颜色差异进行量化测定的专业检测技术,通过精密测色仪器获取样品与标准色板之间的色度数据,以科学指标客观反映再生料的色泽一致性水平,为原料分级筛选、配色配方优化与生产工艺调整提供可靠的数据依据,是塑料循环利用产业链中重要的品质评价环节。
检测样品
色差检测的样品来源广泛,凡是需要对颜色一致性进行评价的聚乙烯再生材料均可送检。为保证测试结果的代表性与可重复性,建议样品本身色泽相对均匀、无严重污染,并在取样时兼顾批次的整体性。常见的检测样品类型包括:
- PE再生颗粒:经过造粒工序的再生粒料,形状规整、易于压片制样,是最常见的送检形态;
- 破碎清洗料:由废旧薄膜、瓶类、周转箱等破碎清洗后得到的片状或碎粒状回收料;
- 再生薄膜料:农膜、包装膜等回收薄膜材料,可直接裁样进行透射或反射测色;
- 注塑或吹塑制品样件:以再生料加工而成的成品或标准色板,用于比对成品与原料之间的颜色传递差异;
- 标准色板与标准样品:委托方提供的目标颜色实物或色卡,作为色差计算的参照基准。
送检时建议同时提供目标色样或明确参照标准,并注明再生料的大致来源与加工方式,以便实验室选择合适的制样方式与测试条件。样品量一般以能够压制或注塑出至少三块平行样片为宜,每块样片表面应平整、无气泡、无划痕,避免表面缺陷干扰测量结果。
检测项目
围绕再生聚乙烯材料的颜色品质,检测体系通常包含以下几类项目,从核心色度指标到影响色泽的内在因素,形成完整的评价链条。
1. PE再生料色差分析核心色度指标
该部分是色差评价的基础,通过标准色度系统对样品颜色进行定量描述,主要测定参数包括:
- L*明度值:反映颜色的深浅明暗程度,数值越大表示颜色越亮;
- a*红绿轴色度值:正值偏红,负值偏绿,用于判断样品的红色或绿色倾向;
- b*黄蓝轴色度值:正值偏黄,负值偏蓝,是判断再生料黄变程度的关键参数;
- ΔE*ab总色差值:综合表示样品与标准色之间的总体颜色偏差,是判定批次合格与否的核心依据;
- ΔL*、Δa*、Δb*分项色差:分别反映明度、红绿、黄蓝三个方向上的偏移量,有助于追溯色差产生的原因。
2. 外观色泽辅助指标测试
除基础色度值外,一系列与视觉感受直接相关的辅助指标能够更全面地刻画再生料的外观品质:
- 黄度指数:衡量材料发黄程度的重要指标,对多次回收的PE料尤为重要;
- 白度值:适用于浅色或本色再生料的白度等级评价;
- 光泽度:反映样片表面反光能力,直接影响颜色的视觉观感;
- 雾度:针对透明或半透明薄膜类样品,评价其浑浊程度;
- 透光率:表征材料对光线的透过能力,与色差感知存在关联。
3. 影响色差的理化性能检测
再生料的颜色波动往往与材料内部组成及加工性能密切相关,因此色差评价常配套以下理化项目:
- 熔体流动速率:反映物料流动性能,波动过大可能引起制品颜色不均;
- 灰分含量:表征无机杂质与填料的比例,杂质偏多会显著影响色泽;
- 水分含量:含水过高易导致制样过程出现银纹、气泡,干扰测色结果;
- 杂质含量与黑点数:直接关系外观洁净度与色差评价的准确性;
- 密度:辅助判断物料混合均匀程度与配方一致性。
4. 批次一致性与色差稳定性评估
针对多批次或同批次不同位置取样的情况,可开展批次间色差对比与同批次均匀性评估,通过统计各平行样的色差极差与标准偏差,量化再生料的颜色稳定性,为原料掺配比例设计与配色方案调整提供数据参考。
检测方法
检测报告有什么用途?
色差测定结果的准确性与测试方法的选择、制样方式及测量条件密切相关,实际检测中通常将标准方法与快速技术相结合,兼顾严谨性与效率。
1. 标准测试方法
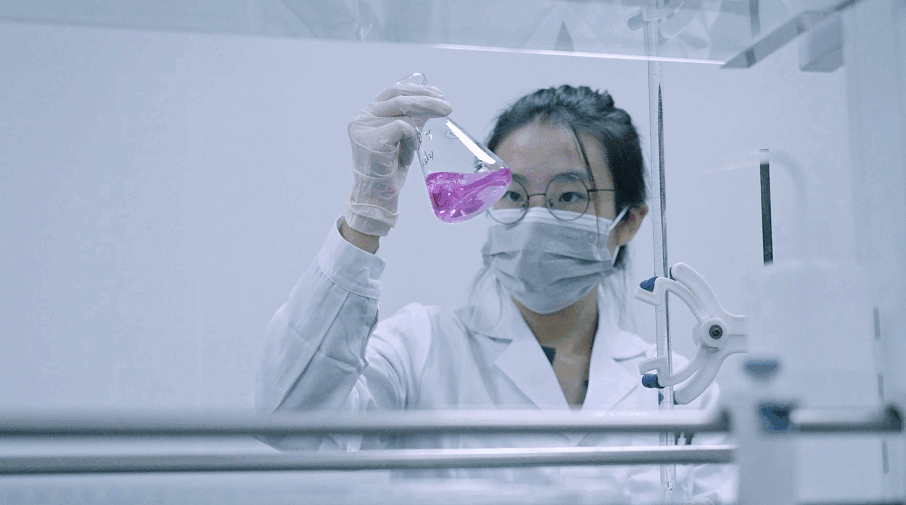
标准方法以分光测色为主体流程,通过规范化的制样与测量程序确保结果的可比性与可重复性。典型流程包括:将再生料在规定温度下热压成型为表面平整的标准样片,或通过注塑制备规定尺寸的色板;样片经状态调节后置于分光测色仪测试口,在D65标准光源、10°观察者视角条件下测定光谱反射率,计算CIE L*a*b*色度值及各项色差参数。每个样品通常平行测试多点取平均值,以降低表面不均匀带来的误差。对于薄膜类样品,还可采用透射模式测定透射色度,评价其本体颜色。
2. PE再生料色差分析快速检测技术
在生产现场与收料验货环节,快速检测技术能够在短时间内给出色差评价结论。常用的技术手段包括:使用便携式色差仪对颗粒堆积面或制品表面进行多点直接测量,即时读取与标准色的偏差;采用图像分析法对样品拍照后进行颜色识别与统计分析,适用于大批量样品的快速筛查;目视比色法则在标准光源箱内将样品与标准色板进行对照观察,作为仪器测量的辅助校验手段。快速技术效率高、灵活性强,但数据的最终确认仍以实验室标准方法为准。
3. 热加工验证方法
考虑到再生料最终需经过热加工成型,仅测定原料颜色可能无法完全反映成品色泽,因此常辅以热加工验证:将再生料在规定工艺条件下注塑或压制成标准试片,必要时经短时热老化处理后再测定色度值,以评估加工过程及热历史对颜色的影响程度,帮助判断原料阶段的轻微色差是否会在后续成型环节被放大。
检测仪器
PE再生料色差分析所依托的仪器以光电测色设备为核心,并配套制样设备与理化分析仪器,共同保障检测数据的准确与稳定。主要仪器设备包括:
- 台式分光测色仪:测定样片的光谱反射率与色度参数,是色差定值的核心设备;
- 便携式色差仪:适用于现场快速测量,便于多点抽查与来料初检;
- 标准光源箱:提供D65、A光源等多种照明条件,用于目视比色与颜色评价;
- 光泽度仪:测定样片表面光泽值,辅助外观品质评价;
- 雾度透光率测定仪:用于薄膜类样品的雾度与透光率测试;
- 热压成型机与注塑机:将颗粒状再生料制备为标准测色样片;
- 熔体流动速率仪:测定熔体流动速率,评估流动性能一致性;
- 马弗炉与水分测定仪:分别用于灰分含量与水分含量的测定。
测色仪器需定期校准,并使用标准白板与标准色板进行期间核查,测量前对样片进行温湿度状态调节,确保不同批次、不同时间获得的数据之间具备良好的可比性。
常见问题
问题一:PE再生料色差分析的检测周期是多久?
一般为7-15个工作日。具体时长受多方面因素影响:检测项目数量越多、涉及热压制样与热加工验证的项目越多,所需时间相应延长;样品数量大、平行样要求多时也会增加测试工作量;若采用较为复杂的批次统计评估方案或需要多轮复测确认,周期会进一步拉长。部分情况可选择加急处理,在保证数据质量的前提下适当缩短周期,具体安排可在送检前与检测方沟通确认。
问题二:PE再生料色差分析的检测价格是多少?
检测价格受多重因素综合影响,难以一概而论。主要影响因素包括所选检测项目的数量与类型、采用的测试方法与仪器精度、送检样品的数量与制样难度、检测周期的紧迫程度以及是否需要加急处理等。若仅需基础色度参数测定,投入的测试资源相对较少;若需开展批次一致性统计评估或配套多项理化项目,费用会相应变化。建议在送检前明确检测需求并与检测方充分沟通,获取针对性报价方案。
问题三:色差ΔE值控制在什么范围内比较合适?
ΔE的合格范围没有统一标准,需结合具体用途与供需双方约定确定。一般而言,ΔE小于1时人眼难以察觉明显差异;ΔE在1至3之间属于轻微色差,多数普通用途可以接受;ΔE超过3后色差较为明显,对外观要求高的制品需要谨慎评估。实际判定时应同时参考ΔL*、Δa*、Δb*分项数值,以便准确定位颜色偏移的方向和程度。
问题四:PE再生料颜色偏黄的主要原因是什么?
再生料黄变多与热氧老化有关。PE在多次加工与使用过程中受热、光照和氧气作用,分子链发生氧化降解,生成带有发色基团的产物,导致b*值升高、黄度指数增大。此外,回收原料来源混杂、混有老化程度不同的物料,或清洗不彻底残留杂质,以及加工温度过高、螺杆剪切过强等因素,都会加剧黄变。通过控制加工温度、合理使用抗氧化助剂并加强原料分拣,可在一定程度上改善色泽。
问题五:送检样品应如何制备和保存?
颗粒料建议按四分法缩分取样,保证样品具有批次代表性,避免只取表层物料;取样后密封包装,防止吸附灰尘与受潮。薄膜与制品类样品应选取平整、无印刷、无划痕的部位裁取样片。若委托方无法自行制样,可将颗粒直接送检,由专业人员热压制样后测试。样品量以能够制备至少三块平行样片为宜,以保证数据的统计可靠性。
问题六:为什么同一批再生料不同取样点测出的色差不一样?
再生料的原料来源复杂,不同回收批次、不同来源的物料混合均匀度有限,颗粒之间的颜色本身就存在差异;制样过程中温度、压力与冷却条件的微小波动也会影响样片表面色泽;此外测色时样片表面的纹理、气泡以及测量点位的选择都会带来数据波动。因此检测时通常进行多点平行测量并取统计值,以减小偶然误差,客观反映批次整体的颜色水平。