技术概述
方矩管是一种截面为方形或矩形的空心型钢,主要由钢带或卷板经辊压成型后,通过高频电阻焊、埋弧焊等焊接工艺将边缘连接而成,具有截面模量大、抗弯抗扭能力强、安装便捷等优点,广泛应用于建筑钢结构、机械制造、幕墙装饰、桥梁工程、家具制造、农业装备等领域。由于方矩管的承载性能在很大程度上取决于焊缝质量,焊缝一旦存在裂纹、未焊透、未熔合、气孔、夹渣等缺陷,就可能在受力或腐蚀环境下成为薄弱环节,引发泄漏、断裂甚至结构失效等安全隐患,因此方矩管焊缝检测成为管材生产质量控制与工程验收中不可或缺的环节。
方矩管焊缝检测是综合利用外观检查、无损检测与理化性能测试等手段,对方矩管焊缝的表面质量、内部连续性、几何尺寸及力学性能进行系统评价的技术活动。通过科学的检测方案,可以及时发现焊接工艺参数波动、成型不良、原材料异常等引起的产品缺陷,为生产企业改进工艺、使用单位把控工程质量提供可靠的数据支撑,同时也为产品验收、质量仲裁和标准符合性评定提供客观依据。
检测样品
方矩管焊缝检测的样品来源多样,检测机构通常根据委托方的检测目的与执行标准确定取样方式与数量,常见检测样品包括:
- 高频电阻焊(HFW)冷弯成型方矩管,涵盖Q235、Q355等常见牌号;
- 直缝埋弧焊方矩管及方矩管对接焊缝试件;
- 热镀锌方矩管、预涂覆(涂塑)方矩管等表面处理后的产品;
- 结构用冷弯空心型钢、建筑结构用方矩管等工程用管;
- 机械制造、家具、汽车部件用精密方矩管;
- 焊接工艺评定用对接接头试板及焊缝返修部位样品。
送检时建议保留方矩管的原始出厂状态,注明牌号、规格、壁厚、焊接工艺及执行标准等信息;若需要开展力学性能或金相检验,应按相关标准要求预留足够的取样长度,避免因样品尺寸不足影响检测项目的正常开展。
检测项目
方矩管焊缝检测项目围绕焊缝的外观、内部质量与性能表现展开,常见检测项目包括:
- 外观质量检测:焊缝外形、焊缝余高、咬边、表面裂纹、焊偏、搭边、飞溅等;
- 尺寸与形位检测:边长、壁厚、对角线差、外圆角半径、弯曲度、扭转、切斜等;
- 焊缝无损检测:超声检测、射线检测、磁粉检测、渗透检测、涡流检测;
- 力学性能检测:拉伸试验、弯曲试验、压扁试验、冲击试验、硬度测试;
- 工艺性能检测:扩口试验、卷边试验、水压试验或以涡流检测替代水压试验的验证;
- 金相检验:焊缝宏观组织、微观组织、热影响区分析、脱碳层深度测定;
- 化学成分分析:母材及焊缝区域的主要元素含量测定;
- 表面处理质量检测:镀锌层厚度、镀层附着力、涂层质量等。
实际检测方案可根据产品用途、执行标准及委托方要求进行项目组合,例如普通结构用方矩管侧重外观、尺寸与压扁、弯曲等工艺性能,而用于承压或重要结构的方矩管则需要增加射线或超声等内部缺陷检测项目,以全面评价焊缝质量水平。
检测方法
检测报告有什么用途?
针对不同类型的焊缝缺陷,方矩管焊缝检测通常采用多种方法相互补充的方式,以实现对表面与内部缺陷的全面覆盖。
- 目视检测(VT):借助放大镜、焊缝检验尺等工具,检查焊缝外观成形、表面气孔、咬边、表面裂纹及几何尺寸偏差,是所有检测的第一道工序;
- 超声检测(UT):利用超声波在焊缝中的传播与反射特性,发现内部裂纹、未熔合、未焊透、条状夹渣等危害性缺陷,对方矩管直缝焊缝检测灵敏度高,可实现较大壁厚范围的内部质量评价;
- 射线检测(RT):通过X射线或γ射线透照焊缝,在底片或数字成像板上显示缺陷的形态与分布,直观呈现气孔、夹渣、未焊透等体积型缺陷,便于缺陷定性分析与存档追溯;
- 磁粉检测(MT):适用于铁磁性方矩管焊缝表面及近表面缺陷检测,对裂纹、未熔合等线状缺陷检出灵敏,操作方便、效率高;
- 渗透检测(PT):将渗透液施加于焊缝表面,用于非多孔性材料表面开口缺陷的显示,适合奥氏体不锈钢等非磁性方矩管焊缝;
- 涡流检测(ET):适用于在线或离线的焊缝快速扫查,可发现表面及近表面缺陷,常用于生产线质量监控;
- 破坏性检测:通过压扁试验、弯曲试验、拉伸试验、金相分析等方法,评价焊缝与母材的结合强度、塑性变形能力及组织状态,验证焊接工艺的稳定性。
检测过程中,检测人员会根据方矩管的材质、壁厚、焊缝形式及验收等级选择合适的方法组合,并严格按标准规定的灵敏度、扫查方式与验收准则进行操作与评定,确保检测结果准确、可复现。
检测仪器
为保证检测结果的准确性与可靠性,方矩管焊缝检测需配备齐全的仪器设备,主要包括:
- 数字超声探伤仪及各种规格斜探头、直探头、标准试块;
- X射线探伤机、γ射线源及底片洗印或数字射线成像系统;
- 磁粉探伤仪(交流磁轭、交叉磁轭)、荧光磁粉探伤装置;
- 着色渗透检测套装(渗透剂、显像剂、清洗剂)及紫外线灯;
- 涡流探伤仪及对比试样;
- 电子万能试验机、冲击试验机、硬度计(布氏、洛氏、维氏);
- 压扁试验机、弯曲试验装置;
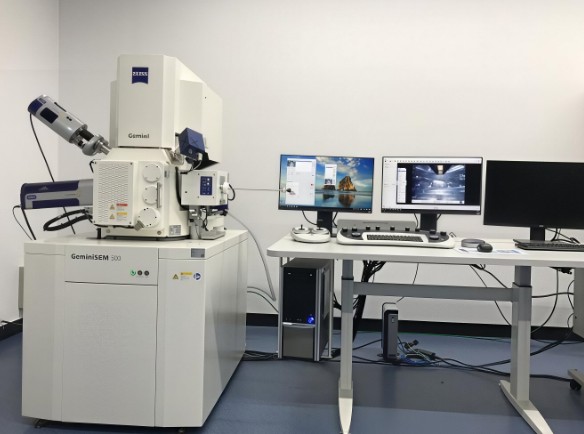
- 金相显微镜、试样切割机、镶嵌机、抛磨设备;
- 直读光谱仪、碳硫分析仪等成分分析设备;
- 焊缝检验尺、游标卡尺、超声波测厚仪、镀层测厚仪、水压试验机等辅助设备。
上述仪器设备均需定期检定或校准,并在有效期内使用,检测前还需利用标准试块或对比试样对系统灵敏度进行核实,以保证检测数据具有可靠的溯源性。
应用领域
方矩管焊缝检测服务覆盖众多行业与场景,典型应用领域包括:
- 建筑钢结构:多层、高层及大跨度钢结构工程的方矩管柱、桁架构件进场验收与焊接质量评定;
- 桥梁与市政工程:桥梁护栏、声屏障、灯杆等结构件的焊缝质量控制;
- 机械制造:工程机械、农机装备、输送设备中方矩管结构件的质量检测;
- 汽车与轨道交通:车厢骨架、底盘部件、货架等方矩管焊缝的可靠性与耐久性评价;
- 家具与装饰:金属家具框架、幕墙龙骨、展示结构的焊缝外观与性能检测;
- 电力与光伏:光伏支架、输电塔架构架等方矩管构件的检测;
- 仓储物流:货架立柱、横梁等承载结构件的焊缝质量评估。
此外,方矩管焊缝检测还广泛应用于产品认证、招投标资质证明、质量纠纷仲裁、焊接工艺优化与新产品研发验证等场合,为各类质量决策提供客观、科学的数据支撑。
常见问题
问题一:方矩管焊缝检测的检测周期是多久?
方矩管焊缝检测的检测周期一般为7-15个工作日。具体周期受多种因素影响:检测项目数量越多、样品数量越大,所需时间相应延长;涉及射线检测、金相分析等操作环节较多、耗时较长的项目时,周期也会有所增加;若检测方法复杂、需要对不同壁厚或规格分别制定检测工艺,或检测过程中发现异常需要复检确认,也会占用一定时间。对于工期紧张的委托方,建议提前与技术顾问沟通检测方案,明确项目范围,合理安排送检顺序,如有加急需求也可协商安排优先处理,以缩短整体周期。
问题二:方矩管焊缝检测的检测价格是多少?
方矩管焊缝检测的费用并非固定不变,主要取决于检测项目的种类与数量、所采用的检测方法、样品的数量与规格、检测周期要求以及是否需要加急服务等因素。例如仅进行外观与尺寸检测,与需要开展超声、射线、力学性能、金相等成套项目的费用相差较大;样品数量多、项目组合复杂,检测工作量随之增加,费用也会相应提高。为获得准确的报价,建议委托方在咨询时提供产品规格、执行标准、检测目的及拟检项目清单,由技术顾问评估后给出针对性的报价方案,欢迎联系在线客服获取详细报价信息。
问题三:方矩管焊缝检测主要依据哪些标准?
方矩管焊缝检测通常依据产品的用途与要求选择相应标准,常见标准包括GB/T 6728《结构用冷弯空心型钢》、GB/T 6725《冷弯型钢通用技术要求》、GB/T 13793《直缝电焊钢管》等,无损检测部分可参照射线检测、超声检测、磁粉检测、渗透检测等相关国家标准及行业标准执行;若产品用于特定工程或出口,还需按照工程规范、行业标准或客户指定的技术协议进行检测。委托时建议明确执行标准或验收等级,检测机构将据此制定检测工艺并给出相应的评定结论。
问题四:方矩管常见焊缝缺陷有哪些?
方矩管常见焊缝缺陷分为外部缺陷与内部缺陷两大类。外部缺陷主要有咬边、表面裂纹、焊缝余高过高或不足、表面气孔、焊偏、搭边、飞溅、弧坑等;内部缺陷主要有未焊透、未熔合、内部裂纹、气孔、夹渣等。这些缺陷的产生多与带钢边缘质量、成型精度、焊接温度与速度匹配、挤压量控制及冷却条件等因素有关。其中危害最大的是裂纹、未熔合与未焊透等平面型缺陷,它们会显著减小焊缝的有效承载截面并引起应力集中,需通过无损检测重点排查。
问题五:方矩管焊缝检测不合格应如何处理?
当方矩管焊缝检测发现不合格时,建议首先确认缺陷的性质、位置与数量,并对照执行标准的验收条款进行评定;对于判定不合格的批次,可分析缺陷成因,例如焊接参数波动、原料边缘质量不佳或成型对缝不良等,从工艺角度进行整改。若标准允许返修,可对缺陷部位进行补焊,返修后需重新进行相应项目的检测验证,确认缺陷已消除且符合验收要求;必要时可扩大抽检比例或进行全检,以降低整批产品的质量风险。检测机构也可根据委托方需要提供缺陷分析与工艺改进建议。
问题六:送检方矩管焊缝样品有哪些要求?
送检时,样品应能代表被检批次的实际质量水平,一般从成品中随机抽取,避免特意挑选。样品应保留原始表面状态,不宜随意打磨、喷涂或切割焊缝区域;管段长度应满足取样与检测需要,特别是进行压扁、弯曲、拉伸及金相检验时,应预留足够的取样余量。样品上应标注牌号、规格、批号等信息,并随样品提供产品执行标准、焊接工艺说明及检测项目要求等资料,以便检测机构准确制定方案,保证检测工作顺利进行。