技术概述
高压油管用焊接钢管是一种广泛应用于液压传动系统、燃油喷射系统以及高压润滑管路中的关键承压元件,其质量直接关系到整个系统的运行安全性与可靠性。由于高压油管在服役过程中长期承受脉动压力和交变载荷,对钢管母材及焊缝区域的力学性能提出了严格要求。硬度作为衡量材料抵抗局部塑性变形能力的重要指标,是评价其强度水平、加工硬化程度以及焊接接头质量的关键参数之一。
维氏硬度测试是目前应用最广泛的硬度试验方法之一,其原理是采用两相对面夹角为136°的正四棱锥体金刚石压头,以规定的试验力压入试样表面,经规定的保持时间后卸除试验力,通过测量压痕两条对角线的长度,计算出压痕单位表面积上所承受的平均压力,从而获得维氏硬度值。维氏硬度试验力范围宽,从微小试验力到较大试验力均可覆盖,特别适合高压油管用焊接钢管这类壁厚较薄、需要精细区分母材、焊缝及热影响区硬度分布的样品。
与布氏硬度、洛氏硬度试验相比,维氏硬度试验具有压痕小、对试样损伤轻微、不同试验力下硬度值连续可比等优点,既可用于宏观硬度评定,也可用于显微硬度分析。通过维氏硬度测试,可以有效识别焊接过程中因热循环造成的局部软化或硬化现象,判断焊后热处理工艺是否合理,为高压油管用焊接钢管的生产工艺优化、产品质量验收以及失效分析提供科学依据。
检测样品
高压油管用焊接钢管维氏硬度测试所涉及的样品类型较为多样,常见的送检样品包括:
- 高压油管用焊接钢管成品管段及定尺管坯;
- 用于工艺评定的焊接接头试板及管状对接试样;
- 钢带、钢板原料及焊缝横截面金相试样;
- 焊后热处理前后的对比试验样品;
- 服役过程中发生泄漏或开裂的失效分析样品;
- 不同炉号、不同批次的原材料抽检样品。
为保证测试结果的准确性,试样在测试前需进行必要的制备处理。宏观维氏硬度试样表面应去除氧化皮、锈蚀层及油污,并磨制平整;显微维氏硬度试样一般需要经过切割、镶嵌、粗磨、细磨、抛光等工序,必要时还需进行适当的侵蚀以清晰显示焊缝、熔合线及热影响区的边界位置,便于准确布置测点。
检测项目
围绕高压油管用焊接钢管的质量控制需求,维氏硬度测试通常涵盖以下检测项目:
- 母材表面维氏硬度测试(如HV5、HV10等试验力档位);
- 焊缝中心区域显微维氏硬度测试(如HV0.5、HV1、HV0.2等);
- 熔合线及热影响区显微维氏硬度测试;
- 垂直焊缝方向的硬度梯度分布测试;
- 同一截面多点硬度均匀性测试;
- 去应力退火或其他热处理工艺前后的硬度对比测试;
- 内壁、外壁及不同壁厚位置的硬度差异分析;
- 基于硬度值的材料强度水平间接评估。
上述项目可根据客户的验收标准、采购技术协议或产品标准要求进行单项或组合测试,全面评价高压油管用焊接钢管的硬度状态。
检测方法
检测报告有什么用途?
高压油管用焊接钢管维氏硬度测试一般依据GB/T 4340.1《金属材料 维氏硬度试验 第1部分:试验方法》进行,同时可参照ISO 6507-1、ASTM E92等国际标准执行。测试的主要技术环节包括:
- 试样制备:确保测试面平整、光洁,压痕对角线清晰可测,避免制备过程引入过热或加工硬化;
- 试验力选择:根据试样厚度、涂层或测试区域大小选择合适的试验力,保证压痕深度和对角线长度满足标准要求;
- 测点布置:母材测试按标准规定间距布点,焊缝区域测试通常沿垂直焊缝方向按设定步距逐点打点,绘制硬度分布曲线;
- 压痕间距控制:任一压痕中心距试样边缘的距离一般不小于压痕对角线平均长度的2.5倍,两相邻压痕中心间距不小于压痕对角线平均长度的3倍;
- 试验力保持:一般保持10~15秒,特殊材料按要求调整;
- 结果读取:测量压痕两条对角线长度并取算术平均值,查表或由系统自动计算维氏硬度值;
- 数据处理:对多点测试结果取平均值,必要时进行分散度分析,评估硬度均匀性。
对于焊缝及热影响区测试,通常先通过低倍观察确定区域边界,再按标准规定的点位分布进行测试,重点关注熔合线附近可能出现的硬化峰值或软化低谷,为焊接工艺评定提供数据支撑。
检测仪器
开展高压油管用焊接钢管维氏硬度测试,实验室通常配置以下主要仪器设备:
- 显微维氏硬度计:配备自动转塔、光学测量系统或CCD影像自动测量系统,适用于小试验力下的焊缝及热影响区硬度测试;
- 数显维氏硬度计:适用于HV5、HV10等较大试验力的宏观硬度测试;
- 金相试样制备设备:包括切割机、镶嵌机、预磨机、抛光机等,用于硬度试样的精加工;
- 金相显微镜及图像分析系统:用于焊缝区域定位、组织观察及压痕辅助观察;
- 标准维氏硬度块:用于试验前后的仪器日常校验,确保示值准确可靠;
- 恒温恒湿实验环境:减少温度波动对测试结果的影响。
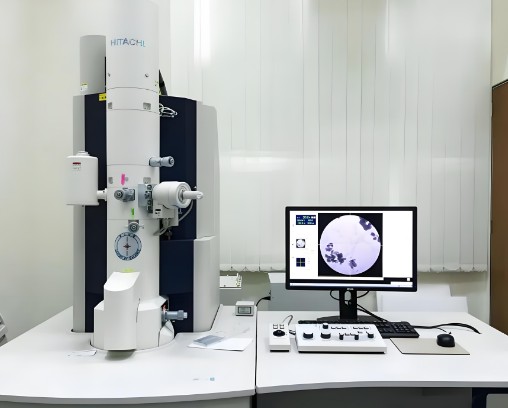
所有仪器设备均按规定周期进行检定或校准,并做好期间核查,保证测试数据的溯源性和可靠性。
应用领域
高压油管用焊接钢管维氏硬度测试服务的应用领域十分广泛,主要包括:
- 工程机械液压系统用高压油管的质量检验;
- 汽车发动机高压燃油喷射油管及共轨系统油管的生产控制;
- 柴油机、船用柴油机高压油管的出厂检验与进货验收;
- 农业机械、矿山机械液压管路的产品认证测试;
- 航空航天领域液压管路材料的性能评价;
- 石油化工高压管汇及管道元件的硬度核查;
- 焊接钢管生产企业的工艺优化与新品研发;
- 高压油管失效分析及质量问题仲裁检验。
通过专业的维氏硬度测试服务,可以帮助企业把控原材料质量、验证焊接及热处理工艺、满足主机厂的验收要求,从而提升产品的市场竞争力。
常见问题
问题一:高压油管用焊接钢管维氏硬度测试的检测周期是多久?
高压油管用焊接钢管维氏硬度测试的检测周期一般为7-15个工作日。具体周期会受到多种因素的影响,例如检测项目的数量,若仅测试母材硬度,周期相对较短,而涉及焊缝、热影响区多点显微硬度及硬度梯度测试时,试样制备和测试耗时会更长;样品数量越多、制样难度越大,所需时间也相应增加;此外,测试方法的复杂程度以及是否需要加急服务等都会影响最终周期。如客户有时间方面的特殊要求,可提前与实验室沟通,合理安排检测计划。
问题二:高压油管用焊接钢管维氏硬度测试的检测价格是多少?
高压油管用焊接钢管维氏硬度测试的价格无法一概而论,需要根据具体情况确定。影响检测价格的因素主要包括:检测项目的多少,例如仅做母材硬度与包含焊缝、热影响区多点显微硬度梯度测试的费用存在差异;所采用的试验方法和试验力档位;送检样品的数量与批次;试样制备的复杂程度;以及检测周期的要求,是否需要加急处理等。建议客户在送检前与我们联系,说明具体的测试需求和执行标准,我们将根据实际检测方案为您提供准确的报价服务。
问题三:维氏硬度测试对试样制备有什么要求?
试样制备质量直接影响维氏硬度测试结果的准确性。测试面应平整、光洁,无氧化皮、脱碳层、油污及其他外来污物,压痕对角线应在显微镜下清晰可辨。宏观硬度试样一般经磨削或打磨处理即可,显微硬度试样则需经过镶嵌、粗磨、细磨、抛光等工序,必要时进行轻微侵蚀以显示焊缝区域的组织边界。制备过程中应避免过热,防止试样表面发生组织变化或加工硬化,从而导致硬度值失真。
问题四:为什么要重点测试焊缝及热影响区的硬度?
焊接过程中的热循环会使焊缝及热影响区发生复杂的组织转变。热影响区可能形成淬硬组织,导致硬度明显升高、脆性增大,增加冷裂纹敏感性,影响高压油管的使用安全;也可能出现局部软化带,造成接头强度不足。通过沿垂直焊缝方向进行维氏硬度梯度测试,可以直观反映硬度峰值和软化区的位置与幅度,据此判断焊接工艺参数和焊后热处理制度是否合理,为工艺改进提供量化依据。
问题五:维氏硬度值可以与其他硬度或强度指标换算吗?
在特定条件下,维氏硬度可以依据相应的标准换算表与布氏硬度、洛氏硬度及抗拉强度进行近似换算,用于初步评估和比对。但需要注意的是,不同材料类别、热处理状态和组织结构之间的换算关系存在一定差异,换算结果仅作参考。对于产品验收、仲裁检验等重要场合,建议按照产品标准或技术协议规定的试验方法直接进行测试,以保证数据的严谨性。
问题六:高压油管用焊接钢管维氏硬度测试报告一般包含哪些内容?
完整的维氏硬度测试报告通常包括:样品名称、规格型号、来样状态等样品基本信息;检测依据的标准名称及编号;试验力大小、保持时间等试验条件;测试位置示意图或测点编号说明;各测点的维氏硬度值及统计结果;测试所用设备信息和试验环境条件;检测日期及检测、审核、批准人员签字等信息。如有需要,报告还可附硬度分布曲线、金相照片等辅助内容,帮助客户全面了解样品的硬度分布状况,便于质量追溯与分析。