技术概述
高硅耐蚀铸铁是一种以硅为主要合金元素的特殊性能铸铁,其含硅量通常在10%~18%之间,典型牌号包括STSi15、STSi17、STSi11Cu2CrRE等。由于硅元素能在铸铁表面形成致密的二氧化硅保护膜,这类材料在硫酸、硝酸、醋酸等多种腐蚀性介质中表现出优异的耐蚀性能,被广泛应用于化工装备关键部件的制造。
壁厚是高硅耐蚀铸铁件最核心的几何参数之一,直接关系到产品的承压能力、耐蚀寿命与结构安全性。高硅耐蚀铸铁硬度高、脆性大,壁厚设计既要保证足够的强度储备,又要避免壁厚过大带来的组织粗化、缩孔缩松以及开裂倾向。因此,在铸造生产、成品验收以及在役检验环节,均需要对铸件壁厚进行准确测定。
高硅耐蚀铸铁件壁厚测定是指依据相关产品标准与测量规范,运用接触式量具、超声波测厚仪等手段,对铸件指定部位的壁厚尺寸进行测量,并将结果与图纸公差或标准要求进行比对,从而评价铸件尺寸符合性的检测过程。由于高硅耐蚀铸铁的声学特性与普通碳钢存在明显差异,采用超声法测厚时需要进行专门的声速校准,这也是该类检测区别于普通铸铁件测量的技术要点。
检测样品
检测样品覆盖各类高硅耐蚀铸铁制品,样品状态可为毛坯件、机加工件或在役拆检件。常见送检样品包括:
- 高硅耐蚀铸铁管件:弯头、三通、四通、异径管、法兰直管等;
- 泵阀类部件:耐酸泵泵体、泵盖、叶轮、密封环,阀门阀体、阀板、阀座等;
- 塔器及容器构件:塔节、塔板、泡罩、填料支撑板、反应釜内构件等;
- 板类与异形件:耐蚀衬板、格栅板、阳极支架、电解槽附件等;
- 其他:根据客户图纸定制的各类高硅耐蚀铸铁异形件。
送检样品应尽可能清洁表面,去除氧化皮、油污与腐蚀产物。对于需要在特定部位测厚的样品,建议提前在图纸上标注测点位置或随样品附测点示意图,以便检测人员准确执行测量方案。
检测项目
高硅耐蚀铸铁件壁厚测定通常包含以下检测项目:
- 关键部位壁厚:对图纸规定的关键截面、承压部位进行逐点测量;
- 最小壁厚:在铸件全场范围内筛查壁厚最小值,判断是否低于标准或图纸下限;
- 壁厚均匀性:同一截面或对称部位的壁厚差值,用于评价铸造均匀性;
- 壁厚偏差:实测壁厚与名义尺寸的偏差,判断是否落在公差范围内;
- 局部减薄量:针对在役或腐蚀工况样品,量化腐蚀、冲蚀造成的壁厚损失;
- 法兰及突缘厚度:法兰盘厚度、突缘高度等附加尺寸的测量;
- 配合关联项目:如需要,可结合外观质量、几何尺寸、化学成分、金相组织等项目进行综合评价。
检测项目可根据采购技术协议、产品验收规范或用户特殊要求进行增减,测点数量与布置方式依据铸件结构复杂程度和验收等级确定。
检测方法
检测报告有什么用途?
根据样品种类、结构特点与表面可达性,壁厚测定主要采用以下几种方法:
- 直接测量法:使用游标卡尺、壁厚千分尺、外径千分尺等接触式量具,对内外表面均可触及的部位进行直接测量,该方法精度高,适用于管端、法兰、开口部位;
- 超声波测厚法:依据接触式脉冲回波原理,从单侧表面测量壁厚,适用于封闭腔体、内腔不可达部位,是管件、泵阀体测厚的主要手段;
- 解剖测量法:对抽样件或废件进行解剖,在断面上用工具显微镜或量具测量壁厚,常用于仲裁检验与工艺验证;
- 三坐标测量法:利用三坐标测量机对复杂曲面部位进行采点,经软件计算获得壁厚分布,适用于高精度要求件;
- 射线/工业CT法:通过X射线或工业CT扫描获得内部结构影像,实现无损、全场壁厚分析,适用于结构复杂、无法接触的关键件。
采用超声波测厚时,应先采用与被测铸件相同材质、厚度已知的试块进行声速校准。高硅耐蚀铸铁的声速与普通钢材不同,若直接沿用钢的声速设定,将带来系统性偏差。对于表面粗糙的铸态样品,应进行局部打磨,选用合适的耦合剂与探头,必要时采用双晶探头改善薄壁与粗糙表面的测量效果。环境温度、耦合状态与探头压力等因素也会影响读数稳定性,操作中应保持一致的测量条件并对可疑测点进行复测确认。
检测仪器
高硅耐蚀铸铁件壁厚测定常用的仪器设备包括:
- 超声波测厚仪:分辨率可达0.01mm,具备声速设定、探头类型选择与数据存储功能;
- 超声探头:包括双晶探头、延迟线探头与常规直探头,适应不同壁厚范围和表面状态;
- 游标卡尺与数显卡尺:常用规格覆盖0~300mm及以上,用于可达部位的直接测量;
- 壁厚千分尺与外径千分尺:用于高精度端面与突缘厚度测量;
- 标准厚度试块:用于仪器校准与声速标定,确保量值溯源可靠;
- 三坐标测量机:用于复杂结构的高精度尺寸测量与壁厚拟合计算;
- 工业CT/X射线检测系统:用于内部结构壁厚的无损成像测量。
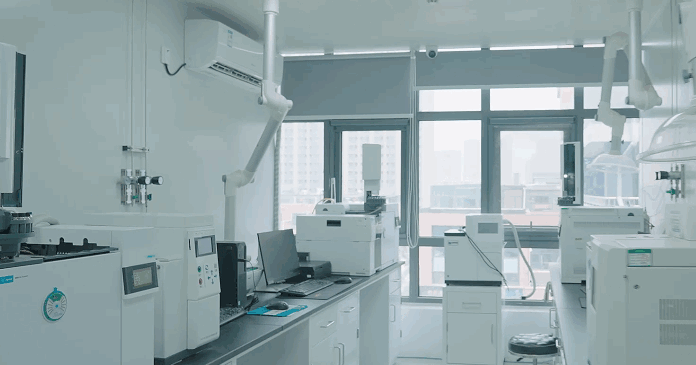
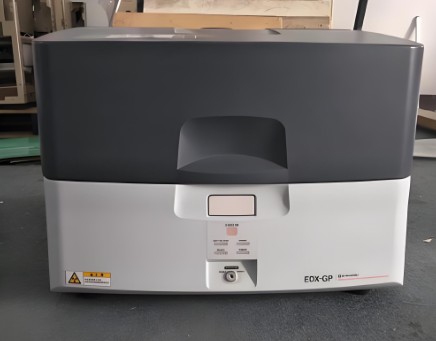
所有计量器具均按规定周期进行检定或校准,并在有效期内使用,以保证测量数据的准确性与可追溯性。对于批量样品,实验室会采取重复测量、多点比对等质控手段,确保数据的一致性与可靠性。
应用领域
高硅耐蚀铸铁件壁厚测定服务面向多个工业领域,主要包括:
- 化工与氯碱行业:耐酸泵、阀、管道等装备的制造验收与定期检验;
- 化肥工业:硫酸、硝酸、磷酸生产装置中耐蚀部件的质量控制;
- 石油炼化:酸碱介质输送系统部件的壁厚评估;
- 冶金行业:酸洗线设备、电解设备的腐蚀监测;
- 制药与精细化工:耐腐蚀反应、分离设备部件的检测;
- 环保工程:废酸处理、烟气净化装置中耐蚀构件的检验。
通过系统的壁厚测定,可帮助生产企业在出厂前把关铸件质量,帮助使用单位掌握设备腐蚀减薄状态,为检修决策与安全运行提供可靠的数据支撑。
常见问题
问题一:高硅耐蚀铸铁件壁厚测定的检测周期是多久?
高硅耐蚀铸铁件壁厚测定的检测周期一般为7-15个工作日。具体周期受多种因素影响:检测项目数量越多、测点布置越密集,所需时间越长;样品数量大或需要逐件测量时,周期会相应延长;若涉及解剖测量、工业CT扫描等复杂方法,耗时也会增加。此外,如客户对数据有急用需求,可与实验室沟通加急安排,尽量压缩检测周期。
问题二:高硅耐蚀铸铁件壁厚测定的检测价格是多少?
高硅耐蚀铸铁件壁厚测定的检测价格受多重因素影响,无法一概而论。主要影响因素包括:检测项目的种类与数量、所选用的检测方法(接触式量具测量与超声波、工业CT等方法的成本不同)、送检样品的数量与尺寸、测点数量的多少、检测周期要求(是否需要加急)以及是否需要附加的判定分析服务等。建议在送检前与检测机构充分沟通检测需求,由实验室根据具体检测方案提供准确的报价信息。
问题三:超声波测厚法适用于高硅耐蚀铸铁件吗?
适用。超声波测厚是高硅耐蚀铸铁件壁厚测定最常用的方法之一,尤其适合内腔不可达的封闭结构。但需要注意,高硅耐蚀铸铁的声速与普通碳钢不同,测量前必须使用同材质标准试块校准声速,否则会产生系统性误差。此外,铸态表面粗糙时应适当打磨,选用双晶探头可改善薄壁件的测量效果,测量时还应注意保持耦合稳定并进行多点复测。
问题四:壁厚测点应该如何布置?
测点布置一般依据产品图纸、验收技术协议或相关标准执行。原则上应覆盖承压关键截面、壁厚过渡区域、浇口与冒口附近以及易出现缩松的厚大部位。对于管件类产品,通常在两端及中部截面按圆周方向多点测量;对于泵阀体类复杂件,按图示测点或结构特征部位逐一测量。必要时可加密测点,以筛查局部最小壁厚,避免漏检薄弱区域。
问题五:壁厚测定的判定依据是什么?
判定依据主要包括产品图纸规定的名义壁厚与公差要求、采购合同或技术协议中的验收条款,以及相关国家标准中对高硅耐蚀铸铁件壁厚偏差的规定。检测结果会列出每个测点的实测值,并与图纸要求逐一比对,给出是否符合的结论。对于在役设备,还可以结合设计最小壁厚与历史检测数据推算腐蚀速率,为剩余寿命评估提供参考。
问题六:送检前需要做哪些准备?
送检前建议做好以下准备:一是提供产品图纸或测点示意图,标明需要测量的部位与尺寸要求;二是清理样品表面的氧化皮、油污与疏松锈层,保证测量面平整;三是注明样品牌号与材质信息,便于进行声速校准;四是如有特殊判定要求或参考标准,请一并提供;五是对于大型或超重件,提前与实验室沟通送样方式或安排现场检测。