技术概述
工业CT夹杂物检验是一种基于X射线计算机断层扫描技术的先进无损检测方法,专门用于识别和分析材料内部的非金属夹杂物、气孔、疏松等缺陷。与传统的破坏性检测方法相比,工业CT技术能够在不损坏样品的前提下,以三维立体的形式直观呈现材料内部的缺陷分布情况,为产品质量控制提供可靠的数据支撑。
工业CT检测技术的核心原理是利用X射线穿透被检测物体,通过探测器接收衰减后的射线信号,经过计算机算法重建出物体内部结构的二维切片图像和三维模型。由于不同材料对X射线的吸收系数存在差异,夹杂物与基体材料在CT图像中会呈现出不同的灰度值,从而实现对夹杂物的精准识别和定位。
在现代工业生产中,夹杂物是影响材料性能的重要因素之一。夹杂物主要包括氧化物、硫化物、硅酸盐等非金属物质,它们的存在会显著降低材料的力学性能、疲劳寿命和耐腐蚀性能。通过工业CT夹杂物检验,可以有效评估材料的纯净度和质量等级,为后续的工艺改进和质量控制提供科学依据。
工业CT夹杂物检验技术具有高分辨率、高对比度、三维可视化等显著优势。传统的二维X射线检测只能提供投影图像,难以准确判断缺陷的空间位置和形态,而工业CT技术可以获取样品内部任意层面的切片图像,实现对夹杂物数量、尺寸、分布的定量分析,检测精度可达微米级别。
检测样品
工业CT夹杂物检验适用的样品范围非常广泛,涵盖了金属材料、复合材料、陶瓷材料、高分子材料等多种类型。以下是一些常见的检测样品类型:
- 铸造金属件:包括铝合金铸件、镁合金铸件、铜合金铸件、钢铁铸件等,这些材料在铸造过程中容易产生夹杂物、气孔、缩松等缺陷。
- 粉末冶金制品:粉末冶金过程中可能残留未完全反应的氧化物、孔隙等,工业CT可以有效识别这些内部缺陷。
- 增材制造零件:3D打印金属件中可能存在未熔合粉末、气孔、夹杂物等缺陷,工业CT是评估其质量的重要手段。
- 焊接接头:焊接过程中可能产生夹渣、气孔、裂纹等缺陷,工业CT可以对焊缝进行全面的无损检测。
- 复合材料制品:碳纤维复合材料、玻璃纤维复合材料等可能存在分层、孔隙、夹杂等缺陷。
- 陶瓷材料:陶瓷烧结过程中可能产生气孔、夹杂、裂纹等缺陷,工业CT可以实现高精度检测。
- 半导体材料:硅晶圆、芯片封装等半导体产品中的空洞、分层等缺陷检测。
- 石油地质岩芯:岩芯中的孔隙、裂缝等结构分析。
对于检测样品的尺寸和形状,工业CT设备具有较强的适应性。小型样品如电子元器件、精密机械零件可以放置在样品台上进行高分辨率扫描;大型样品如发动机缸体、结构件等可以通过大尺寸工业CT系统进行检测。样品的准备工作相对简单,通常只需要进行清洁处理,去除表面的油污、灰尘等干扰因素。
样品材质的密度差异对工业CT检测结果有重要影响。对于高密度金属材料如钨、铅等,需要采用更高能量的X射线源;对于低密度材料如塑料、复合材料,则可以使用较低能量的射线源获得更好的对比度。在检测方案设计时,需要综合考虑样品的材料特性、尺寸、检测精度要求等因素。
检测项目
工业CT夹杂物检验涉及的检测项目内容丰富,可以根据不同的检测目的和标准要求进行针对性的分析。主要的检测项目包括以下几个方面:
- 夹杂物类型识别:通过CT图像的灰度值分析,可以区分不同类型的夹杂物,如氧化物夹杂、硫化物夹杂、硅酸盐夹杂等。不同成分的夹杂物对X射线的吸收特性不同,在CT图像中呈现出不同的特征。
- 夹杂物尺寸测量:精确测量夹杂物的三维尺寸,包括长度、宽度、高度、等效直径等参数。检测结果可以用于评估夹杂物是否超过标准规定的限值。
- 夹杂物数量统计:统计单位体积内夹杂物的数量,计算夹杂物的体积分数和面积分数,评估材料的纯净度等级。
- 夹杂物空间分布:分析夹杂物在样品内部的空间分布规律,识别是否存在聚集分布的情况,为材料加工工艺改进提供参考。
- 夹杂物形态分析:描述夹杂物的形态特征,如球形、条形、不规则形等,分析其对材料性能的影响。
- 气孔缺陷检测:识别材料内部的气孔、空洞等缺陷,测量气孔的尺寸、数量和分布情况。
- 疏松缺陷检测:检测铸件内部的缩松、疏松等缺陷,评估铸造工艺的合理性。
- 裂纹缺陷检测:识别材料内部的裂纹缺陷,包括热裂纹、冷裂纹等,评估材料的结构完整性。
- 密度分布分析:通过CT值分布分析材料的密度均匀性,识别密度异常区域。
- 壁厚测量:对管状、壳体类零件进行壁厚测量,检测壁厚不均匀、减薄等问题。
检测项目的选择应根据具体的质量要求和标准规定来确定。在实际检测过程中,通常会根据客户需求和产品特点制定个性化的检测方案,确保检测结果能够全面反映产品的质量状况。
检测方法
检测报告有什么用途?
工业CT夹杂物检验的方法体系不断完善,形成了一套科学、规范的检测流程。检测方法的选择和应用直接影响检测结果的准确性和可靠性,以下介绍几种常用的检测方法:
标准CT扫描法:这是最基本的工业CT检测方法,通过360度旋转扫描获取样品的投影数据,经过重建算法生成三维体数据。扫描参数包括射线能量、电流、积分时间、投影数量等,需要根据样品特性进行优化设置。标准CT扫描适用于大多数工业样品的夹杂物检测,具有检测速度快、操作简便的特点。
高分辨率CT扫描法:针对微小夹杂物或高精度检测需求,采用高分辨率CT扫描方法。通过使用微焦点或纳米焦点X射线源,配合高像素探测器,可以实现微米甚至亚微米级别的空间分辨率。高分辨率CT扫描常用于精密零件、半导体器件等高端产品的质量检测。
大视野CT扫描法:针对大型样品或需要检测整体结构的情况,采用大视野CT扫描方法。通过多区域扫描拼接或平板探测器技术,实现对大尺寸样品的完整检测。大视野CT扫描在航空航天、汽车制造等领域的大型零件检测中应用广泛。
双能CT扫描法:通过两种不同能量的X射线进行扫描,利用材料在不同能量下的吸收特性差异,可以更准确地区分夹杂物的材质成分。双能CT扫描对于复合材料、异质材料样品的夹杂物识别具有独特优势。
层析扫描法:针对高密度样品或特定区域的检测需求,采用层析扫描方法。通过限定扫描范围,可以减少散射影响,提高检测精度。层析扫描特别适用于高密度金属样品的内部缺陷检测。
在检测方法的具体实施中,需要进行扫描参数优化、伪影校正、图像重建、缺陷识别与分割、定量分析等一系列操作步骤。现代工业CT检测软件通常集成了一整套数据处理工具,可以自动完成大部分分析工作,大大提高了检测效率和结果的一致性。
检测仪器
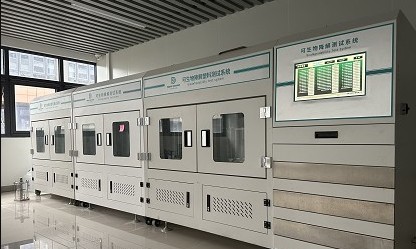
工业CT夹杂物检验所使用的检测仪器设备种类丰富,不同类型的设备适用于不同的检测需求。以下是主要的检测仪器类型:
- 微焦点工业CT系统:采用微焦点X射线源,焦点尺寸可达到微米级别,空间分辨率高,适用于精密零件、电子元器件等小型样品的高分辨率检测。
- 纳米焦点工业CT系统:采用纳米焦点X射线源,可实现亚微米级分辨率,适用于超高精度检测需求,如半导体器件、微纳米材料等。
- 工业X射线CT检测系统:采用高功率X射线源,穿透能力强,适用于高密度、大尺寸样品的检测,如钢铁铸件、发动机零件等。
- 高能工业CT系统:采用直线加速器作为射线源,能量可达数兆电子伏特,适用于超厚、超高密度样品的检测,如大型铸钢件、混凝土构件等。
- 平板探测器CT系统:采用平板探测器作为探测器,具有大视野、高效率的特点,适用于中等尺寸样品的快速检测。
- 线阵列探测器CT系统:采用线阵列探测器,具有高信噪比、低散射的特点,适用于高精度定量分析。
工业CT检测系统的主要性能指标包括空间分辨率、密度分辨率、扫描视野、穿透能力等。在选择检测仪器时,需要根据样品的材料特性、尺寸范围、检测精度要求等因素综合考虑,选择最合适的设备配置。
配套的软件系统也是工业CT检测的重要组成部分。现代CT分析软件具备图像重建、三维可视化、缺陷自动识别、尺寸测量、统计分析等功能。先进的软件还可以实现智能化的缺陷识别和分类,减少人工干预,提高检测效率和准确性。
应用领域
工业CT夹杂物检验技术已经广泛应用于众多工业领域,成为产品质量控制的重要技术手段。主要应用领域包括:
航空航天领域:航空发动机叶片、涡轮盘、起落架等关键部件的质量检测,确保飞行安全。铝合金、钛合金铸件的内部缺陷检测,评估铸造工艺质量。复合材料结构件的内部缺陷检测,如孔隙、分层、夹杂等。
汽车制造领域:发动机缸体、缸盖、变速箱壳体等压铸件的质量检测。铝轮毂、转向节等安全件的内部缺陷检测。新能源汽车电池、电机、电控系统的质量检测。
电子电气领域:PCB电路板、电子元器件的内部缺陷检测。芯片封装、焊点质量的检测。电缆、连接器的内部结构分析。
能源电力领域:核电设备铸锻件的内部缺陷检测。石油管道、阀门的质量检测。风力发电叶片、齿轮箱的缺陷检测。
轨道交通领域:车轮、车轴、转向架等关键零部件的质量检测。铸钢件的缩孔、疏松缺陷检测。
精密仪器领域:钟表齿轮、医疗器械、光学器件等精密零件的质量检测。微型结构的尺寸测量和缺陷分析。
科研教育领域:新材料的微观结构研究。材料制备工艺的优化研究。失效分析的辅助手段。
文物保护领域:古代青铜器、陶瓷器等文物的内部结构分析。文物修复方案的辅助制定。
常见问题
在工业CT夹杂物检验的实际应用中,用户经常会遇到一些疑问和困惑。以下是关于工业CT夹杂物检验的常见问题解答:
问:工业CT检测对样品有什么要求?
答:工业CT检测对样品的要求相对较低,一般不需要进行复杂的样品制备。样品需要清洁、干燥,避免表面污染物影响检测效果。对于特别大或特别重的样品,需要确认设备是否能够承载。样品材质的密度均匀性会影响检测效果,对于密度变化较大的复合材料样品,可能需要特殊的扫描参数设置。
问:工业CT检测能够检测多小的夹杂物?
答:工业CT检测的最小可检测夹杂物尺寸取决于设备的分辨率和样品特性。一般而言,微焦点工业CT系统可以检测几十微米级别的夹杂物,纳米焦点CT系统可以实现微米级别的检测能力。但需要注意的是,实际检测能力还受到样品密度、厚度、射线能量等因素的影响。
问:工业CT检测与金相检测有什么区别?
答:工业CT检测是一种无损检测方法,不需要破坏样品,可以对样品整体进行三维分析,但分辨率相对较低。金相检测是一种破坏性检测方法,需要切割、研磨、抛光样品,只能分析特定截面,但分辨率更高,可以观察更微观的结构。两种方法各有优势,可以结合使用,互为补充。
问:工业CT检测的准确性如何保证?
答:工业CT检测的准确性受多种因素影响,包括设备校准、扫描参数设置、图像重建算法、伪影校正等。为保证检测准确性,需要定期对设备进行校准和维护,优化扫描参数,采用先进的伪影校正算法,并建立完善的质量控制体系。此外,通过与标准样品或已知缺陷的比对验证,可以确认检测结果的可靠性。
问:检测周期一般需要多长时间?
答:工业CT检测周期取决于样品尺寸、扫描精度要求、数据分析复杂度等因素。一般小型样品的标准检测可以在几小时内完成;大型样品或高精度检测可能需要数小时甚至数天的扫描时间;复杂的数据分析和报告编制也会增加检测周期。具体时间需要根据实际检测需求评估确定。
问:工业CT检测可以识别夹杂物的成分吗?
答:常规工业CT检测主要根据CT值(灰度值)差异识别夹杂物,可以初步判断夹杂物的密度特征,但无法直接确定具体成分。双能CT技术可以提供更多成分信息,但对于精确的成分分析,通常需要结合能谱分析、化学分析等方法。
问:哪些因素会影响工业CT检测的图像质量?
答:影响工业CT图像质量的因素主要包括:X射线源的能量和焦点尺寸、探测器的性能参数、样品的密度和尺寸、扫描几何参数、投影数量、射线硬化效应、散射辐射等。通过优化扫描参数、采用校正算法、改善扫描环境等措施,可以有效提高图像质量。