技术概述
焊缝探伤检验是指利用各种物理方法对焊接接头进行非破坏性检测,以发现焊缝内部或表面存在的缺陷,评估焊接质量是否符合相关标准要求的技术手段。作为现代工业生产中不可或缺的质量控制环节,焊缝探伤检验在保障工程结构安全、防止事故发生方面发挥着至关重要的作用。
焊接作为一种永久性连接方法,广泛应用于船舶制造、石油化工、电力建设、桥梁工程、压力容器等众多领域。然而,在焊接过程中,由于材料性能、工艺参数、操作技术等多种因素的影响,焊缝中容易产生各种缺陷,如裂纹、气孔、夹渣、未熔合、未焊透等。这些缺陷如果不能及时发现和处理,将严重影响结构的安全性和使用寿命,甚至可能导致灾难性事故的发生。
焊缝探伤检验技术的发展经历了从简单的外观检查到现代高科技检测手段的演变过程。目前,常用的焊缝探伤方法主要包括射线检测(RT)、超声波检测(UT)、磁粉检测(MT)、渗透检测(PT)以及涡流检测(ET)等。这些方法各有特点,适用于不同类型的缺陷检测和不同的应用场景。在实际应用中,往往需要根据焊缝的材料、结构、缺陷类型等因素,选择合适的检测方法或组合使用多种方法,以获得最佳的检测效果。
随着科学技术的不断进步,焊缝探伤检验技术也在持续发展和完善。数字化检测设备、自动化检测系统、人工智能辅助判读等新技术的应用,大大提高了检测的效率和准确性,为现代工业的高质量发展提供了有力的技术支撑。
检测样品
焊缝探伤检验的检测样品范围十分广泛,涵盖了各行各业中涉及焊接连接的各类金属构件和结构。根据焊接材料、焊接方式和应用领域的不同,检测样品可以分为以下几大类:
- 碳钢焊缝:包括低碳钢、中碳钢和高碳钢的焊接接头,广泛应用于建筑结构、桥梁、管道等工程领域,是最常见的焊缝检测类型。
- 低合金钢焊缝:如Q345、Q390等低合金高强度结构钢的焊接接头,常用于承受较大载荷的重要结构中,对焊接质量要求较高。
- 不锈钢焊缝:包括奥氏体不锈钢、马氏体不锈钢、铁素体不锈钢等的焊接接头,广泛应用于石油化工、食品加工、医疗器械等领域。
- 耐热钢焊缝:用于高温工作环境下的焊接结构,如锅炉、压力容器、汽轮机等设备中的焊接接头。
- 低温钢焊缝:用于低温环境下的焊接结构,如液化天然气储罐、低温管道等。
- 铝合金焊缝:包括纯铝和铝合金的焊接接头,广泛应用于航空航天、轨道交通、船舶制造等领域。
- 钛合金焊缝:用于对重量和强度有特殊要求的场合,如航空航天设备、化工设备等。
- 异种金属焊缝:不同金属材料之间的焊接接头,其检测难度较大,需要采用特殊的检测工艺。
从焊缝形式来看,检测样品还包括对接焊缝、角焊缝、搭接焊缝、塞焊缝等多种类型。对接焊缝是最常见的焊缝形式,通常用于板材、管材的纵向和环向连接;角焊缝则多用于T形接头、L形接头等结构中。不同形式的焊缝,其检测方法和检测重点也有所不同。
从焊接工艺来看,检测样品还涵盖了手工电弧焊、埋弧自动焊、气体保护焊、等离子弧焊、激光焊、电子束焊等多种焊接工艺形成的焊缝。不同焊接工艺产生的典型缺陷类型各有特点,检测时需要针对性地选择检测方法。
检测项目
焊缝探伤检验的检测项目主要是针对焊缝中可能存在的各类缺陷进行的检测和评定。根据缺陷的位置和性质,可以将检测项目分为外观缺陷检测和内部缺陷检测两大类:
一、外观缺陷检测项目:
- 焊缝外形尺寸检测:包括焊缝宽度、余高、焊趾角度等尺寸参数的测量,评定焊缝成形是否符合设计要求。
- 表面裂纹检测:检测焊缝表面及热影响区的开口裂纹,包括纵向裂纹、横向裂纹、弧坑裂纹等。
- 表面气孔检测:检测焊缝表面可见的气孔缺陷,评定其数量、大小和分布情况。
- 咬边检测:检测焊缝边缘与母材过渡处的沟槽状缺陷,测量其深度和长度。
- 焊瘤检测:检测焊缝表面多余的熔敷金属突起。
- 烧穿检测:检测焊接过程中造成的熔池穿透现象。
- 未焊满检测:检测焊缝表面凹陷、低于母材表面的缺陷。
- 错边检测:检测对接焊缝两侧母材的错位情况。
二、内部缺陷检测项目:
- 内部裂纹检测:检测焊缝内部的冷裂纹、热裂纹、再热裂纹等,这是危害性最大的缺陷类型。
- 内部气孔检测:检测焊缝内部的球形或非球形气孔,包括密集气孔、链状气孔等。
- 夹渣检测:检测焊缝内部残留的非金属夹杂物。
- 未熔合检测:检测焊缝金属与母材之间或焊道之间未完全熔合结合的缺陷。
- 未焊透检测:检测焊接接头根部未完全熔透的缺陷。
- 夹钨检测:检测钨极氩弧焊过程中可能混入焊缝的钨颗粒。
在实际检测中,需要根据相关标准规范的要求,对检测到的缺陷进行定量和定性分析,评定其是否超过允许的限值。常用的评定标准包括国家标准、行业标准以及国际标准等,如GB/T 3323、GB/T 11345、JB/T 4730、ASME规范、ISO标准等。
检测方法
检测报告有什么用途?
焊缝探伤检验常用的检测方法主要包括射线检测、超声波检测、磁粉检测、渗透检测和涡流检测五种,通常被称为"五大常规无损检测方法"。各种方法各有优缺点,适用于不同类型的缺陷检测。
一、射线检测(RT)
射线检测是利用X射线或γ射线穿透焊缝时,由于缺陷部位与完好部位对射线吸收程度的不同,在胶片或数字探测器上形成不同黑度或强度的影像,从而发现内部缺陷的方法。射线检测具有以下特点:
- 检测结果直观,可永久保存,便于追溯分析。
- 对体积型缺陷(如气孔、夹渣)检测灵敏度高。
- 适用于各种材料的焊缝检测。
- 可以显示缺陷的平面分布情况和相对位置。
- 对裂纹类面型缺陷的检出率受透照角度影响较大。
- 检测成本较高,检测速度相对较慢。
- 存在辐射安全防护问题,需要采取相应的防护措施。
射线检测技术不断发展,数字射线检测(DR)和工业CT检测等新技术正在逐步推广应用,大大提高了检测效率和图像质量。
二、超声波检测(UT)
超声波检测是利用超声波在材料中传播时遇到缺陷界面会产生反射的原理,通过接收和分析反射波来判断缺陷的存在、位置和大小的方法。超声波检测具有以下特点:
- 对面型缺陷(如裂纹、未熔合)检测灵敏度高。
- 检测深度大,适用于厚壁焊缝检测。
- 检测速度快,便于现场作业。
- 设备便携,检测成本相对较低。
- 对检测人员的技术水平要求较高。
- 检测结果受工件表面状态和材料组织影响。
现代超声波检测技术发展迅速,相控阵超声检测(PAUT)和衍射时差法超声检测(TOFD)等先进技术已经在焊缝检测中得到广泛应用,大大提高了检测的可靠性和效率。
三、磁粉检测(MT)
磁粉检测是利用铁磁性材料在磁场中磁化后,表面或近表面缺陷处会产生漏磁场,吸附磁粉形成可见磁痕,从而发现缺陷的方法。磁粉检测具有以下特点:
- 对表面和近表面缺陷检测灵敏度高。
- 操作简便,检测速度快。
- 检测结果直观可靠。
- 只适用于铁磁性材料。
- 对缺陷方向有一定要求,需要进行多方向磁化。
四、渗透检测(PT)
渗透检测是利用毛细作用原理,将渗透液渗入表面开口缺陷中,经显像处理后显示缺陷形貌的方法。渗透检测具有以下特点:
- 适用于各种材料的表面开口缺陷检测。
- 操作方法简单,不需要复杂设备。
- 对细小缺陷检测灵敏度高。
- 只能检测表面开口缺陷,无法检测内部缺陷。
- 检测效率较低,受表面状态影响较大。
五、涡流检测(ET)
涡流检测是利用电磁感应原理,在焊缝表面激励产生涡流,通过检测涡流的变化来发现缺陷的方法。涡流检测具有以下特点:
- 非接触检测,速度快。
- 易于实现自动化检测。
- 可同时检测表面和近表面缺陷。
- 适用于导电材料的检测。
- 检测结果受多种因素干扰,判读较复杂。
检测仪器
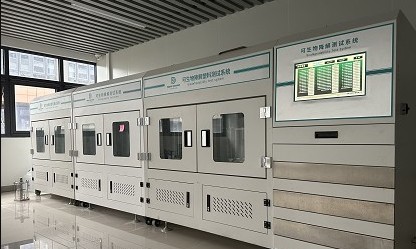
焊缝探伤检验需要使用专业的检测仪器设备,不同的检测方法需要配置相应的仪器。以下是各类检测方法常用的仪器设备:
一、射线检测设备
- X射线探伤机:包括便携式X射线探伤机、移动式X射线探伤机、固定式X射线探伤机等,根据检测对象的厚度和现场条件选择使用。
- γ射线探伤机:利用放射性同位素发出的γ射线进行检测,适用于野外和高空作业,穿透能力强。
- 工业X射线实时成像系统:可实现检测图像的实时显示和处理,检测效率高。
- 数字射线检测系统(DR):采用数字探测器代替胶片,图像质量好,便于存储和传输。
- 工业CT检测系统:可获取焊缝的三维断层图像,对缺陷进行精确定位和定量分析。
- 射线胶片处理设备:包括洗片机、观片灯、黑度计等辅助设备。
二、超声波检测设备
- 常规超声波探伤仪:包括模拟式和数字式两种,数字式探伤仪功能更完善,使用更广泛。
- 相控阵超声检测仪:通过控制阵列探头各阵元的激发顺序,实现声束的偏转和聚焦,检测效率高,成像直观。
- TOFD检测仪:利用衍射波信号对缺陷进行检测和定量,具有检测速度快、定量准确等优点。
- 超声波测厚仪:用于测量焊缝及母材的厚度。
- 各种类型探头:包括直探头、斜探头、聚焦探头、双晶探头等,根据检测需要选用。
- 标准试块和对比试块:用于校准仪器和调整检测灵敏度。
三、磁粉检测设备
- 磁粉探伤机:包括固定式、移动式和便携式三种类型。
- 磁轭:便携式磁粉检测常用设备,适用于现场检测。
- 线圈:用于纵向磁化检测。
- 磁粉:包括荧光磁粉和非荧光磁粉,干粉和湿粉等类型。
- 紫外线灯:荧光磁粉检测时使用。
- 磁场强度计:用于测量磁化磁场强度。
四、渗透检测设备
- 渗透检测试剂套装:包括清洗剂、渗透剂、显像剂等。
- 渗透检测专用设备:包括浸涂槽、喷淋装置、干燥箱等。
- 紫外线灯:荧光渗透检测时使用。
- 照度计:检测环境照度。
五、涡流检测设备
- 涡流检测仪:包括常规涡流检测仪和多频涡流检测仪。
- 各种类型探头:包括点式探头、穿过式探头、平面探头等。
- 标准试块:用于校准仪器。
除了上述专用检测设备外,焊缝探伤检验还需要配置量具、表面处理工具、安全防护用品等辅助器材。在选择检测仪器时,应根据检测对象、检测要求和现场条件等因素综合考虑,选择性能稳定、精度满足要求的设备。
应用领域
焊缝探伤检验作为保障焊接结构安全可靠性的重要技术手段,其应用领域十分广泛,几乎涵盖了所有涉及焊接连接的工业领域。
一、压力容器及压力管道
压力容器和压力管道是焊缝探伤检验应用最为广泛和最为严格的领域之一。由于设备在运行过程中承受各种压力载荷,一旦发生失效事故,后果往往十分严重。因此,相关法规标准对压力容器和压力管道的焊接质量有严格要求,焊缝探伤检验是制造和定期检验过程中的必检项目。典型应用包括:
- 石油化工储罐、反应釜、换热器等压力容器焊缝检测。
- 锅炉锅筒、集箱、管道焊缝检测。
- 油气输送管道焊缝检测。
- 电站锅炉及管道焊缝检测。
- 工业管道焊缝检测。
二、船舶与海洋工程
船舶和海洋平台长期在恶劣的海洋环境中工作,承受风浪载荷、腐蚀等多种作用,对焊接质量要求极高。焊缝探伤检验在船舶建造和海洋工程领域发挥着重要作用。主要应用包括:
- 船体结构焊缝检测。
- 海洋平台结构焊缝检测。
- 船舶管系焊缝检测。
- 海洋管道焊缝检测。
三、电力行业
电力行业中大量设备涉及焊接连接,从发电设备到输变电设施,焊缝探伤检验应用广泛。主要应用包括:
- 汽轮机转子、叶片焊缝检测。
- 发电机定子、转子焊缝检测。
- 电站锅炉焊缝检测。
- 输电铁塔焊缝检测。
- 变压器油箱焊缝检测。
四、建筑工程
钢结构建筑中大量使用焊接连接,焊缝探伤检验是保障建筑安全的重要手段。主要应用包括:
- 高层建筑钢结构焊缝检测。
- 大跨度空间结构焊缝检测。
- 桥梁钢结构焊缝检测。
- 体育场馆钢结构焊缝检测。
- 机场航站楼钢结构焊缝检测。
五、轨道交通
轨道交通运输对安全性要求极高,焊缝探伤检验在轨道车辆和线路设施中应用广泛。主要应用包括:
- 铁路钢轨焊缝检测。
- 地铁轨道焊缝检测。
- 轨道车辆车体焊缝检测。
- 转向架焊缝检测。
六、航空航天
航空航天领域对焊接质量要求最为严格,焊缝探伤检验是确保飞行安全的关键环节。主要应用包括:
- 航空发动机焊缝检测。
- 飞机机体结构焊缝检测。
- 火箭发动机焊缝检测。
- 航天器结构件焊缝检测。
七、其他领域
除上述领域外,焊缝探伤检验还广泛应用于起重机械、矿山设备、冶金设备、农业机械、核工业等领域。随着工业技术的不断发展,焊缝探伤检验的应用领域还在持续扩展。
常见问题
问题一:焊缝探伤检验应该选择哪种检测方法?
焊缝探伤检验方法的选择应根据焊缝的材料类型、结构特点、缺陷类型、检测要求和现场条件等因素综合考虑。一般来说,射线检测适用于各种材料的焊缝检测,对气孔、夹渣等体积型缺陷检测灵敏度高,检测结果直观,适合检测对接焊缝;超声波检测对面型缺陷检测灵敏度高,适合检测厚壁焊缝,检测速度快,便于现场作业;磁粉检测适用于铁磁性材料的表面和近表面缺陷检测;渗透检测适用于各种材料的表面开口缺陷检测。在实际应用中,往往需要组合使用多种检测方法,以全面评价焊缝质量。
问题二:焊缝探伤检验的合格标准是什么?
焊缝探伤检验的合格标准应根据产品类型、使用条件和相关法规标准确定。不同的行业和产品有不同的标准要求,如压力容器按NB/T 47013标准执行,钢结构按GB 50205标准执行,船舶焊缝按相关船级社规范执行等。一般来说,标准中会对不同等级的焊缝规定不同的缺陷允许限值,包括缺陷的类型、尺寸、数量和分布等。在检测评定时,应根据相应标准的要求,对检测到的缺陷进行分级评定,判断焊缝是否合格。
问题三:焊缝探伤检验的检测比例如何确定?
焊缝探伤检验的检测比例应根据产品的重要程度、焊接工艺评定结果、焊工技能水平和相关标准要求确定。按照相关标准,焊缝检测比例通常分为100%检测、20%检测、10%检测等级别。对于重要焊缝,如压力容器的A类焊缝,通常要求100%检测;对于一般焊缝,可以采用局部检测。检测比例还应考虑焊接工艺的稳定性,如焊接工艺评定合格且焊接质量稳定的焊缝,可以适当降低检测比例;反之则应增加检测比例。
问题四:焊缝探伤检验对焊缝表面有什么要求?
焊缝探伤检验前,焊缝表面应满足一定的要求。对于外观检测,焊缝表面应清理干净,无熔渣、飞溅等杂物,表面成形良好。对于射线检测,焊缝表面应打磨平整,余高应符合标准要求,表面不得有咬边、焊瘤等可能影响底片评定的缺陷。对于超声波检测,焊缝及两侧母材表面应打磨光滑,清除氧化皮、油漆、油污等杂物,表面粗糙度应符合标准要求,以保证探头与工件的良好耦合。对于磁粉检测和渗透检测,焊缝表面应清洁干燥,无油污、锈蚀、氧化皮等杂物。
问题五:焊缝中常见的缺陷有哪些?如何判定其危害性?
焊缝中常见的缺陷包括裂纹、气孔、夹渣、未熔合、未焊透、咬边等。其中,裂纹是危害性最大的缺陷,尤其是穿透性裂纹和深埋裂纹,可能导致结构突然失效,应予以彻底消除。未熔合和未焊透属于面型缺陷,会显著降低焊缝的承载能力,危害性较大。气孔和夹渣属于体积型缺陷,其危害性取决于尺寸、数量和分布情况。评定缺陷危害性时,应综合考虑缺陷的类型、尺寸、位置、方向和分布等因素,结合结构的工作条件和受力状态进行分析。对于危害性较大的缺陷,应及时返修处理。
问题六:焊缝探伤检验的检测时机如何确定?
焊缝探伤检验的检测时机应根据焊接材料和可能产生的缺陷类型确定。对于一般碳钢焊缝,通常在焊后冷却至室温即可进行检测。对于低合金高强钢焊缝,由于可能产生延迟裂纹,应在焊后24小时或更长时间后再进行检测。对于奥氏体不锈钢焊缝,如可能产生再热裂纹,应在热处理后再进行检测。外观检测通常在焊后及时进行,发现不合格缺陷可以及时返修。射线检测和超声波检测可以相互配合,选择适当的检测时机。总之,检测时机的确定应确保能够发现焊缝中可能产生的各类缺陷,不留安全隐患。
问题七:焊缝探伤检验人员需要具备什么资质?
焊缝探伤检验是一项专业性很强的工作,检测人员需要经过系统的培训和考核,取得相应的资格证书后才能从事检测工作。根据相关规定,无损检测人员分为I级(初级)、II级(中级)和III级(高级)三个等级。I级人员可在II级或III级人员指导下进行检测操作;II级人员可独立进行检测工作,评定检测结果,编写检测报告;III级人员可负责技术管理、工艺编制、培训考核等工作。检测人员应按相关标准要求进行资格认证,并定期进行复证,保持专业技能的更新和提升。